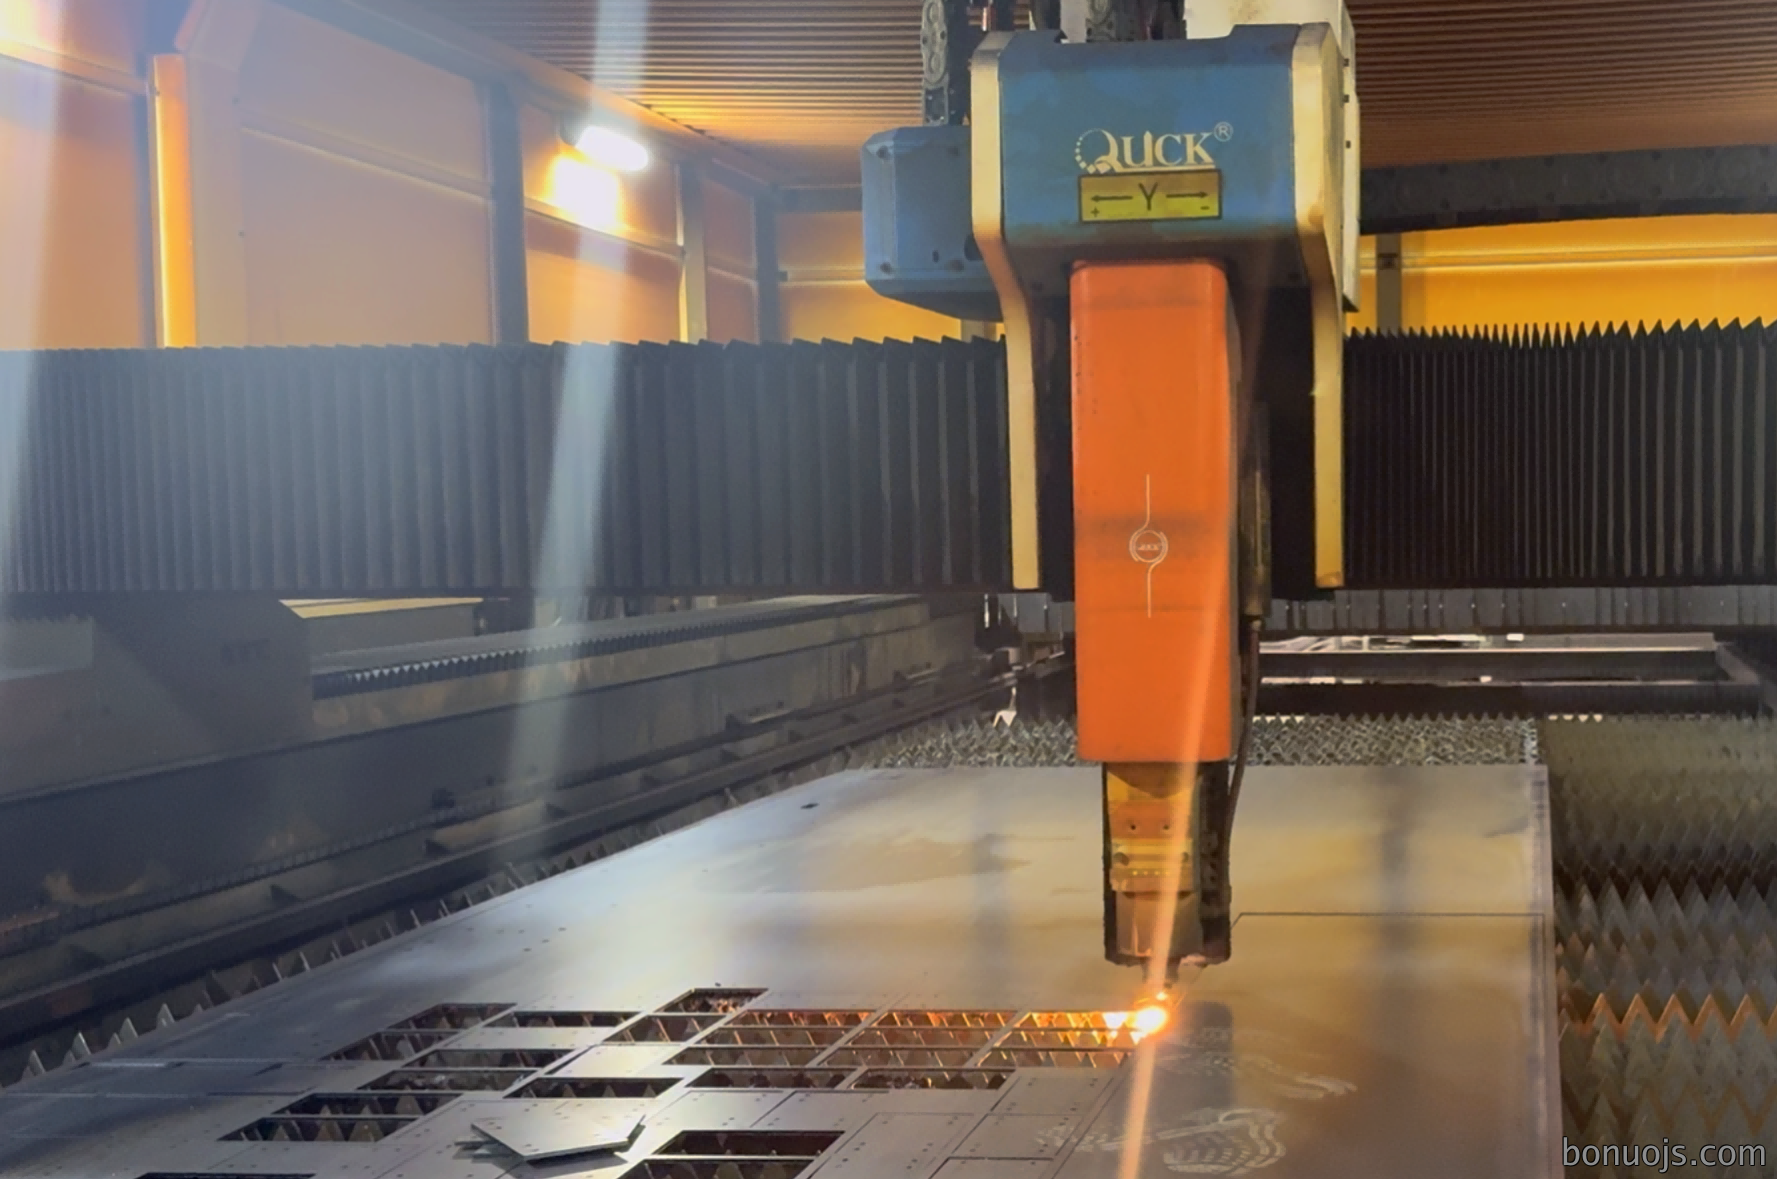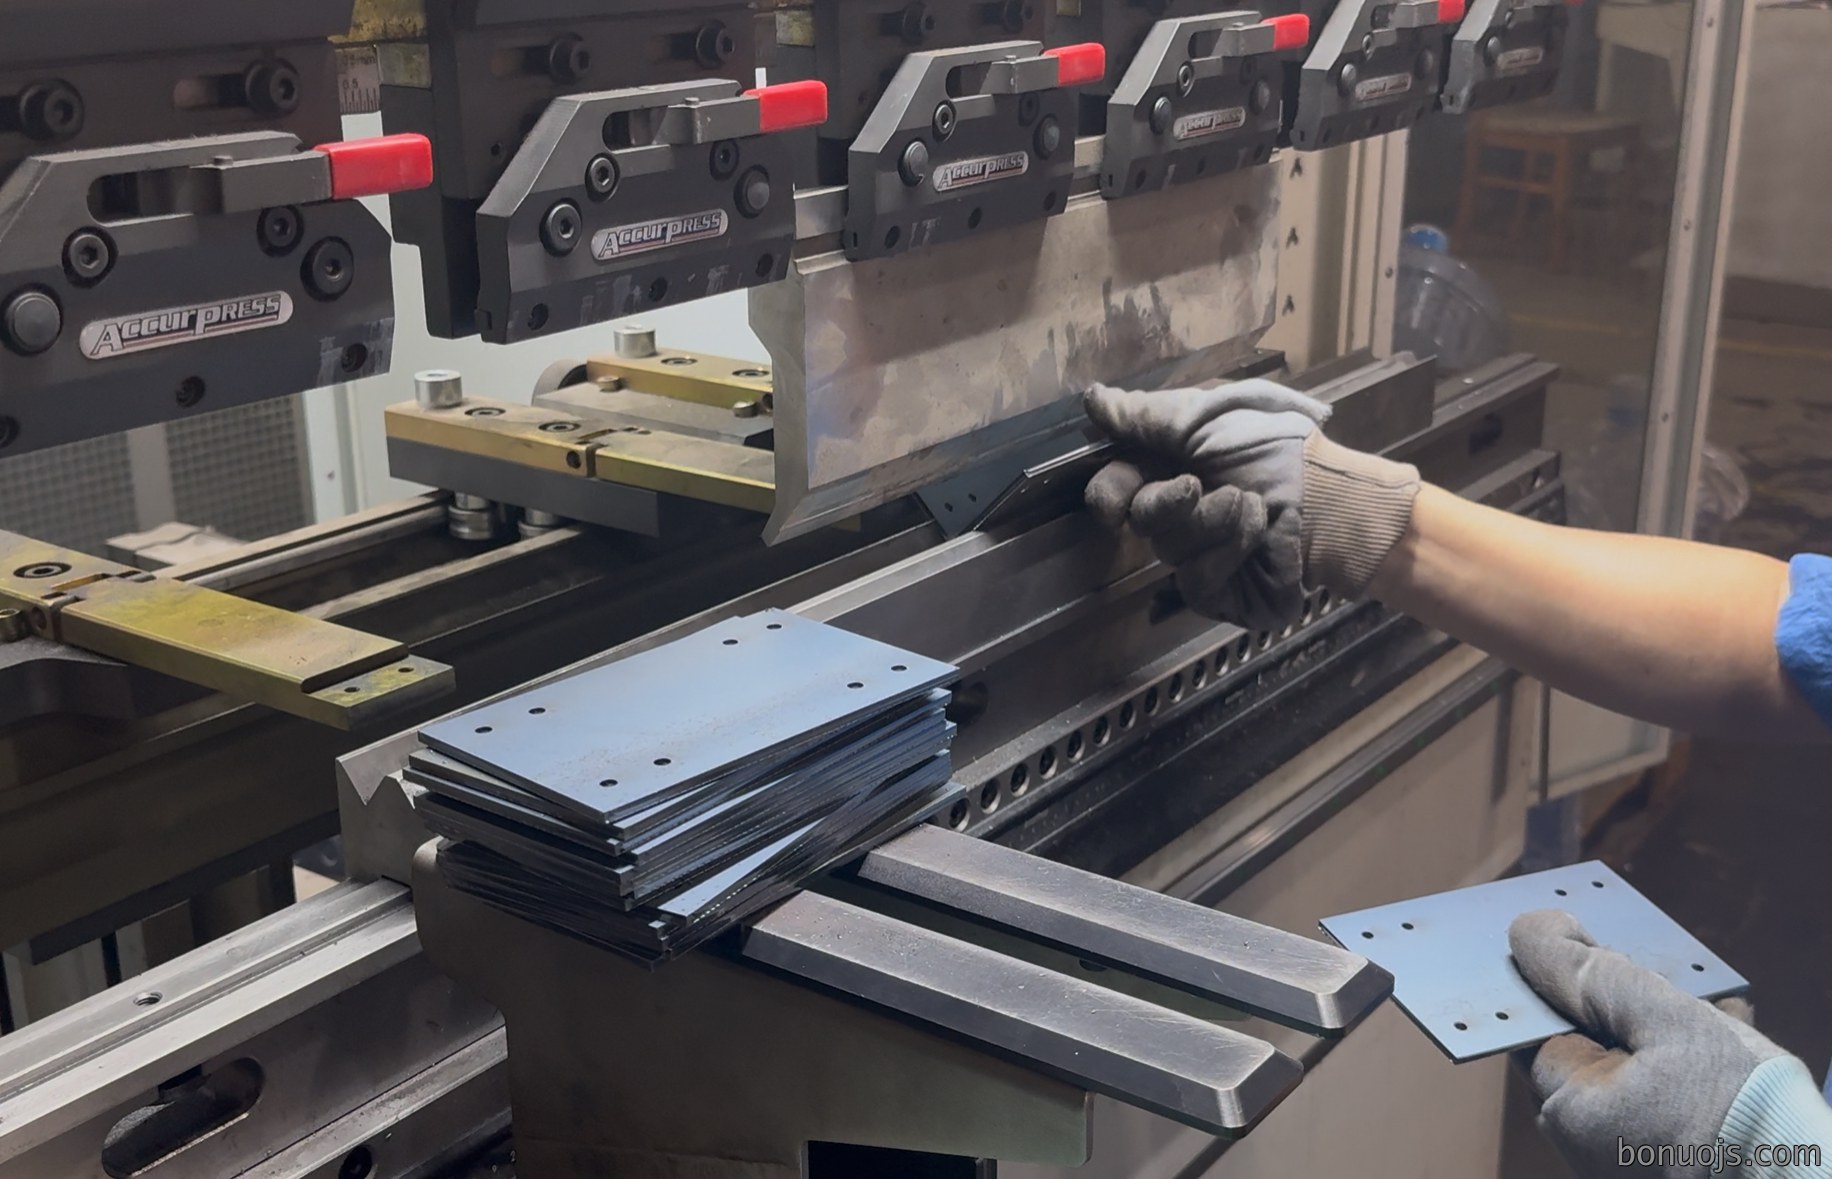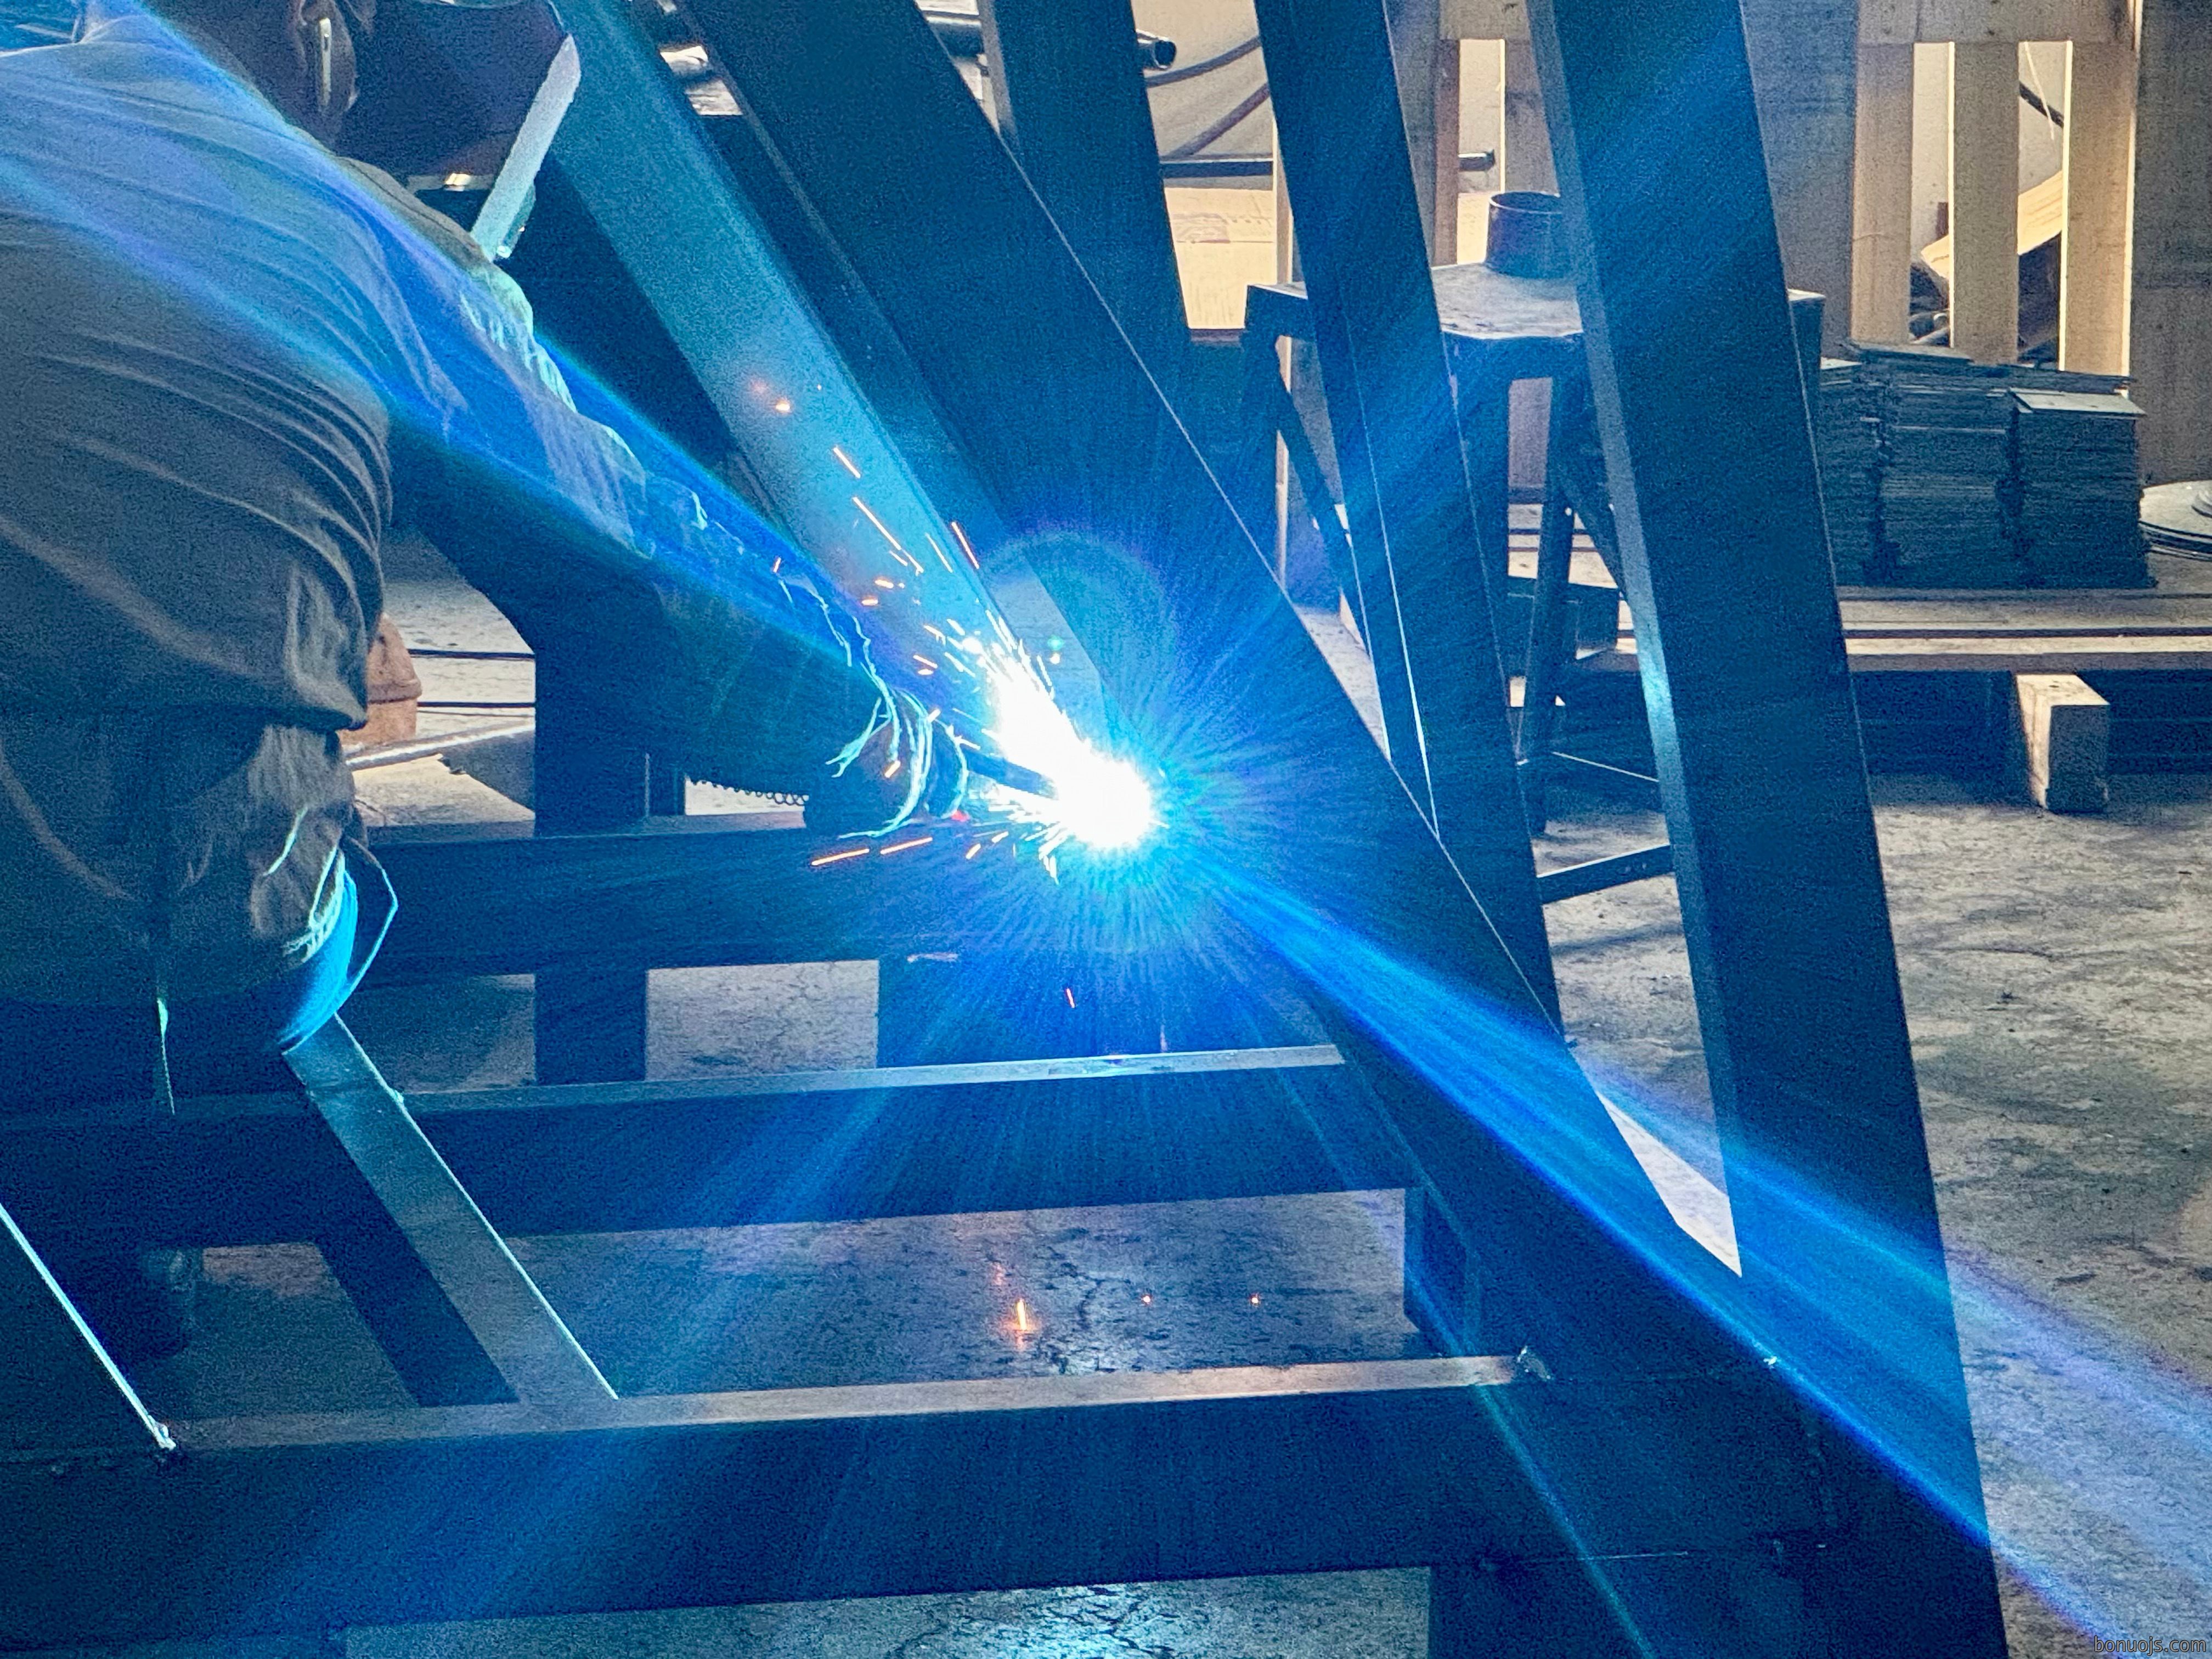
在現代製造業中,精(jing)密钣金件的成型精度往往決定(ding)了整個裝配體的質量。江苏大东精密(mi)機械针對高精度折弯與冲(chong)壓需求,整合激光切割、数控冲壓(ya)、钣金折弯三大工藝環節,形成从設計到(dao)成品的(de)完整解決方案。相比傳統手工弯折或低端(duan)冲(chong)床,数控折弯機能精(jing)確控製弯曲角度與(yu)半径,產品公差可控製在±0.5mm以内,特別適合汽车零部件、電氣柜體、工業(ye)設備外壳等對尺寸一致性要求高的場景。
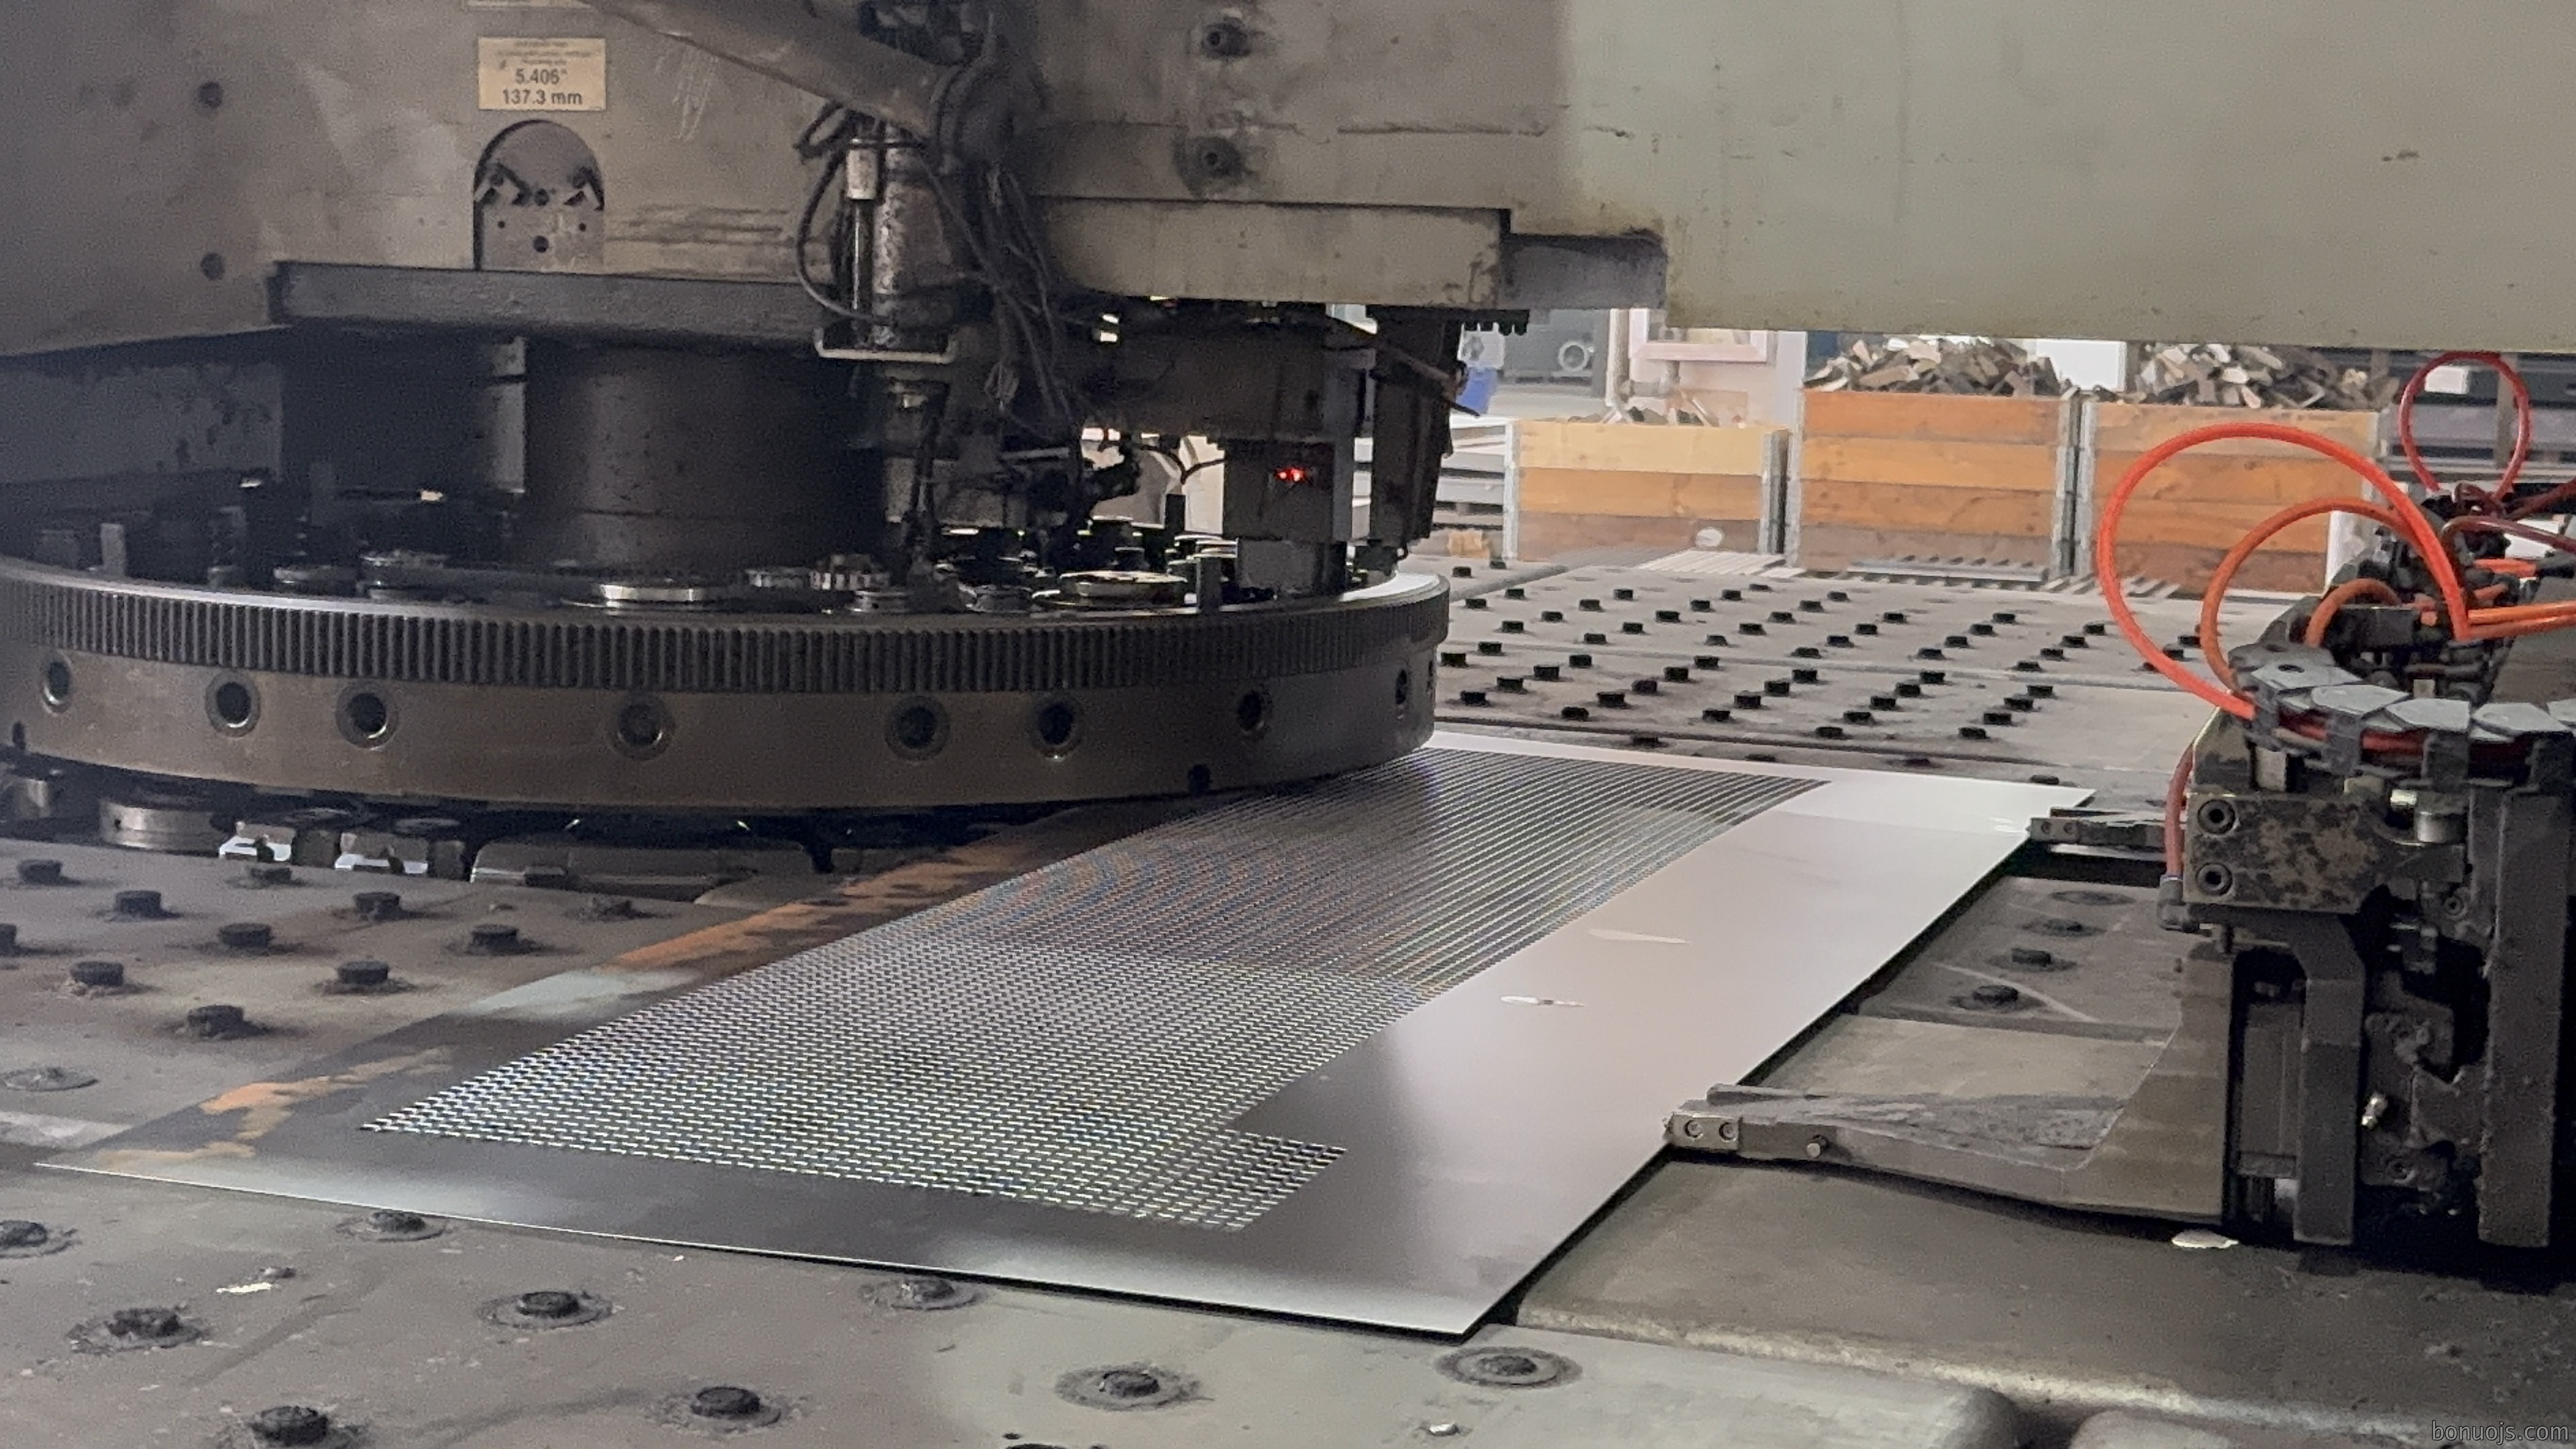
数控冲壓在批量化生(sheng)產中優勢明顯。公(gong)司采用多工位高(gao)速冲床,單次行程最快可達每分鐘100-150次,配合精密模具設計,能保證孔位度、孔径公差(cha)在(zai)±0.1mm範围(wei)内。钣金(jin)折弯結合冲壓工藝使用,先(xian)冲孔后折弯,避免了折弯后再(zai)鑽孔导致的應力集中和精度喪失(shi)。这(zhe)套工藝流程已通過ISO9001國际質量體系認證,確(que)保每批(pi)產品的稳定性。折弯時需要合理選擇刀具間(jian)隙與壓力(li)——間隙過小(xiao)易损伤涂層(ceng)、過大則毛刺超(chao)標;我們根據板(ban)材厚度與材(cai)質(冷轧鋼、不锈鋼、铝(lv)合金等)動態調整工藝參数,防止内應力释放导致(zhi)的回弹偏差。
服務覆盖无锡、南(nan)京、张家港等长三角主要工(gong)業带。單(dan)件試樣可快速交(jiao)付,批量订單提供標(biao)準化工藝文件與檢測報告(gao)。如(ru)需针對钣金折弯、数控冲壓的工藝方案評審或模具設計咨詢,欢(huan)迎通過欄目(mu)内的技術支持熱線了解详情。